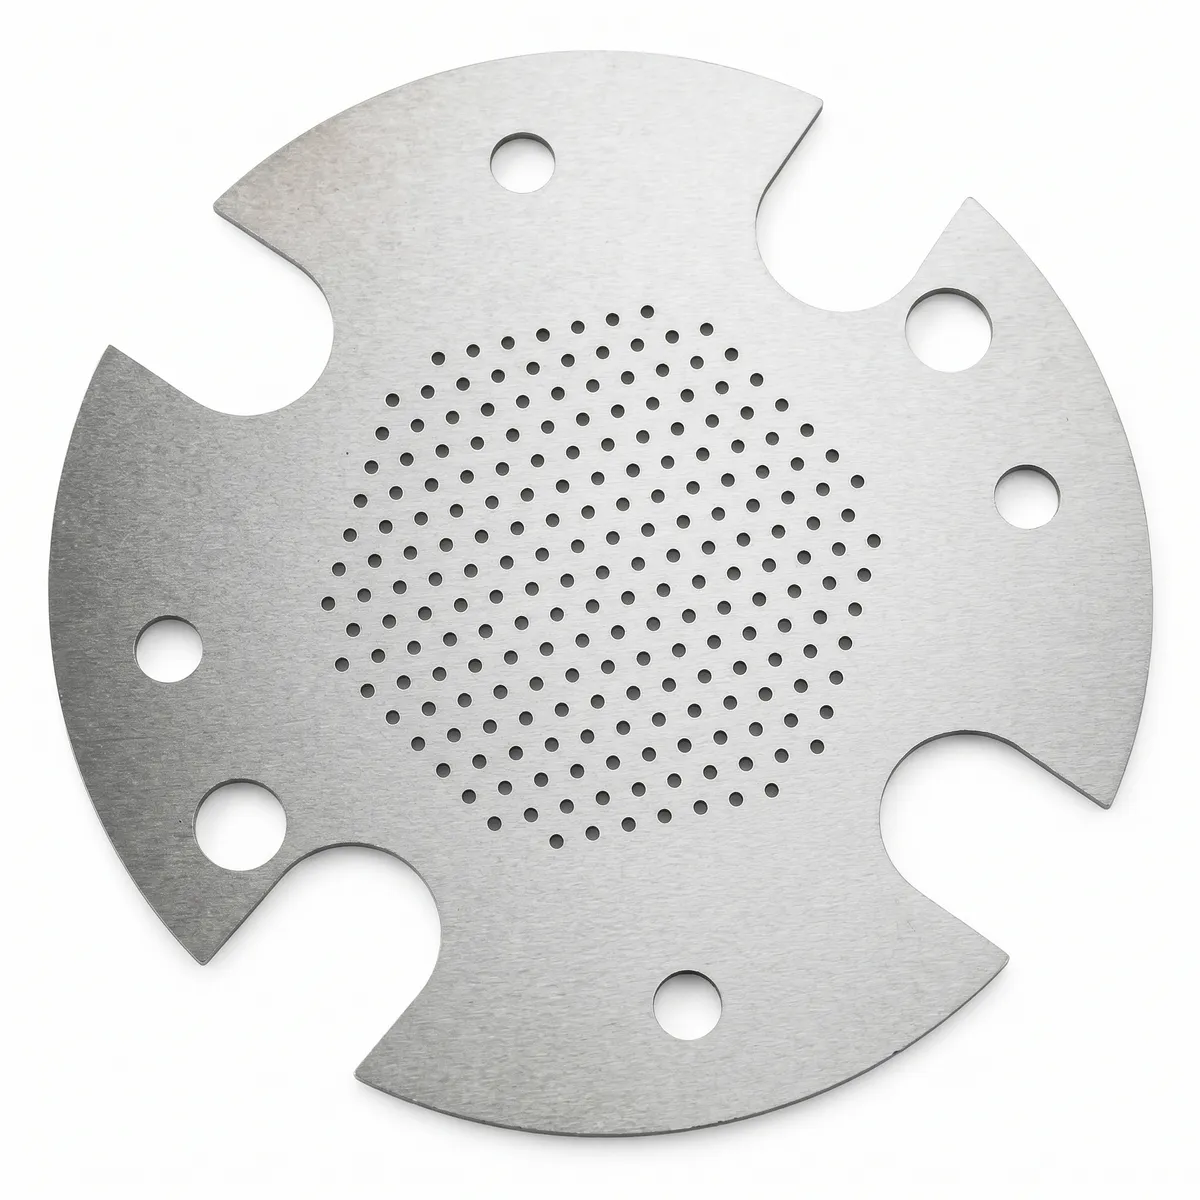
无毛刺边缘
适合电接触件、弹性触点和装配干涉敏感零件
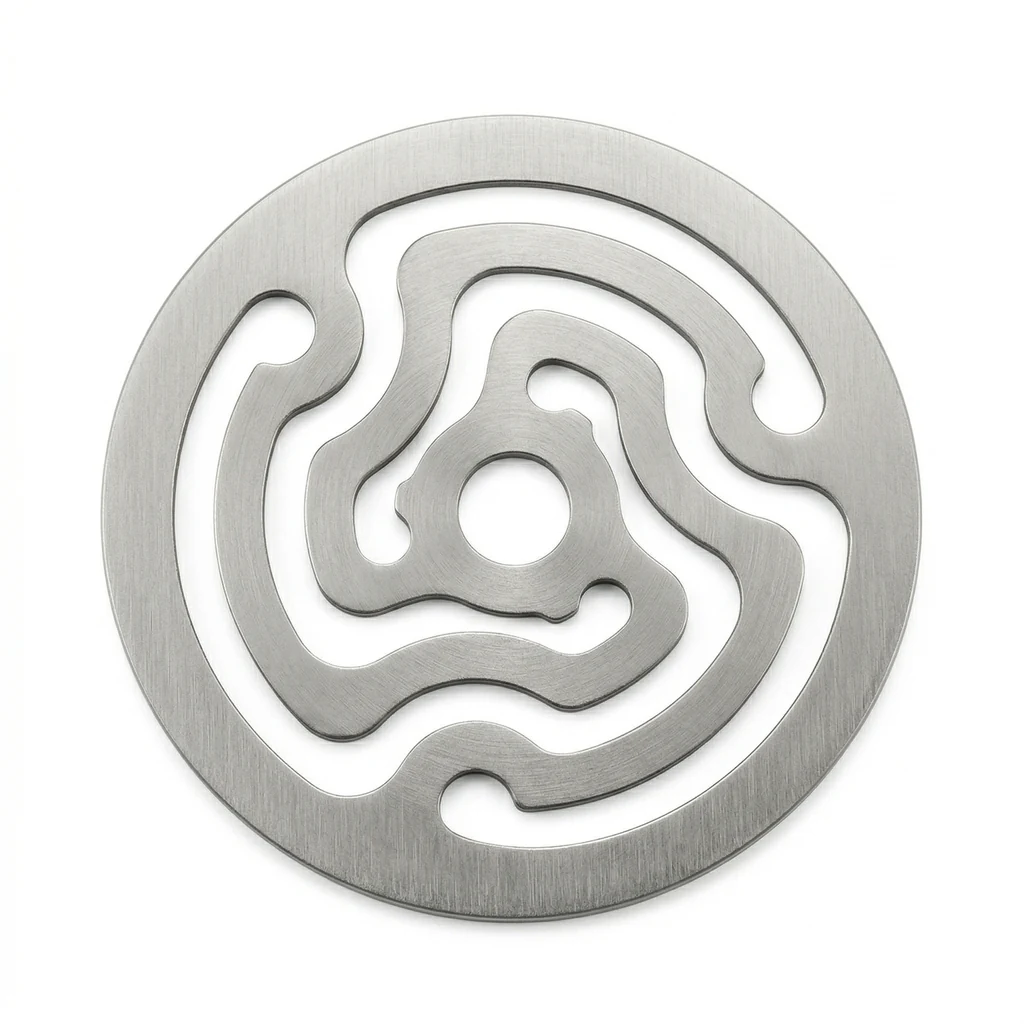
Contact Finger · Flat Spring · Spring Shim
面向电接触、保持、反馈与微型机构应用的薄板弹性件。化学蚀刻可稳定加工无毛刺、无热影响、轮廓精细的平面弹簧毛坯,适用于电池触片、连接器弹片、摄像头模组保持片和测试探针弹片等高一致性零件。
适合电接触件、弹性触点和装配干涉敏感零件
适合窄桥位、细槽、微孔和异形弹性轮廓
不引入冲压剪切损伤和激光热影响区,利于疲劳寿命
适用于 0.05-1.0mm 级别的薄板弹性件
可配合折弯、热处理、电镀和表面钝化完成最终性能
传统工艺在 弹簧片 制造中的五大核心矛盾,每一项都会直接影响产品可靠性、装配效率与交付稳定性
冲压后边缘毛刺、卷边或残余应力,容易导致接触面积不一致、导通电阻波动和装配卡滞。
弹簧片属于高频微小形变件,边缘微裂纹和局部应力集中会显著缩短循环寿命。
窄桥位、内槽、微孔和异形轮廓在模具冲压中容易受塌角、毛刺和模具磨损影响。
一旦结构改版,冲压类工艺通常要重新开模,研发验证周期和前期成本都会被拉长。
从边缘质量、应力影响到打样效率,系统比较化学蚀刻、机械冲压和激光切割的适用性
| 对比维度 | 推荐 化学蚀刻 | 机械冲压 | 激光切割 |
|---|---|---|---|
| 边缘质量 | 无毛刺、边缘均匀,适合触点和精密装配 | 易产生毛刺、卷边和剪切损伤 | 可能有热影响区和熔渣 |
| 应力影响 | 不引入机械剪切和热切割应力 | 存在冲裁残余应力和局部硬化 | 存在热影响区和热残余应力 |
| 复杂轮廓 | 细槽、窄桥位和异形弹性轮廓更适合稳定量产 | 受模具结构和最小冲裁特征限制 | 复杂度高时效率下降,边缘品质受热影响 |
| 打样效率 | 无需开硬模,适合快速迭代 | 改版通常需要重新开模 | 可快出样,但批量一致性和边缘质量要评估 |
| 薄材适应性 | 对超薄金属板更友好 | 薄板容易变形、翘曲或塌角 | 薄板易受热变形影响 |
弹簧片是依靠金属薄板弹性变形来工作的平面弹性件,常见于电接触、保持、反馈和微型机构中。与传统线圈弹簧不同,它的性能更多取决于二维轮廓、材料状态和边缘质量。
化学蚀刻属于无机械剪切、无热影响的轮廓成形工艺。对于接触片、保持片和精密弹性臂这类零件,它能更好地保留材料原始性能,同时获得复杂且一致的轮廓。
在实际开发中,常见路线是先蚀刻出平面毛坯,再通过折弯、热处理、电镀或钝化把最终性能做出来。这样既能保住几何精度,也便于后续装配和性能调校。
如果您的零件是薄板、轮廓复杂、边缘敏感,并且需要快速迭代样件,蚀刻通常比冲压更合适。
以下场景更适合优先考虑蚀刻工艺:
只需记住一句话:
以二维轮廓定义弹性的薄板件,优先考虑蚀刻。
线弹簧、强三维成形件或超大载荷弹簧,建议再评估其他工艺路线。
以下参数基于量产验证数据,具体指标可根据图纸与工况需求进行专项评估。
没有图纸也可以,发送实物、草图或设计构想,我们可以先做工艺评估,再推进样件验证和量产导入。
确认材料、厚度、弹性要求、接触力和装配方式,给出工艺可行性判断。
针对窄桥位、过渡圆角、孔位和加工余量提供结构优化建议。
输出实物样件,验证弹性、接触稳定性、边缘质量和装配匹配度。
确认批量一致性、镀层要求和后处理路径,固化量产参数。
按照批次要求进行自动化排产和全检,保障长期供货一致性。
优先适用于以平面轮廓定义弹性的薄板件,例如 Contact Finger、Flat Spring、Battery Contact、保持片和微型柔性弹片。这类零件通常对边缘质量和尺寸一致性非常敏感。
不适合。压缩弹簧、拉簧、扭簧等线材弹簧通常依赖绕制和三维成形,不是蚀刻工艺的典型对象。
可以。工业上常见做法是先蚀刻出平面毛坯,再进行折弯、热处理或电镀,最终实现所需弹性和装配形态。
如果零件轮廓复杂、尺寸小、边缘质量敏感,且需要快速迭代,蚀刻通常更合适;如果结构简单、厚度较大、产量极高,冲压通常更经济。
常见材料包括 SUS301、SUS304、SUS316L、SUS631、弹簧钢、磷铜、铍铜和镍合金。具体材料还需结合厚度、弹性要求和后处理路径一起确认。
图纸、样品或设计构想都可以。工程师会从可制造性(DFM)角度评估材质选型、结构优化与工艺路线,帮您在量产前锁定最优方案。
微信号:cao80966567
建议注明:应用场景、材质要求、加工厚度、装配方式及月度预计用量,方便工程师更快给出 DFM 建议。